
Ipari trendek
2026-11-13
Az egyedi, nem szabványos csapágyat a rajza határozza meg, nem a katalógusszám, és a rajz csak akkor éri el a tartást, ha minden interfészt tartalmaz, amelyeknek a szállítónak meg kell felelnie. Ezeknél a projekteknél a szűk keresztmetszet az árajánlatkérésben rejlik, nem pedig a köszörülési vonalon: hagyjon eldöntetlenül egy letörést, egy hézagtartományt vagy egy nullapontot, és a válasz ár helyett kérdéslistaként érkezik vissza.
Ha két csapágygyár képes elolvasni a kérdőívet és két különböző alkatrészt építeni, akkor a vizsgálat nem fejeződött be. Az egyedi csapágyspecifikáció egy teszten megy át: egy második beszállító egyetlen kérdés nélkül is árajánlatot adhat ugyanazon csapágyra.
Egyedi nem szabványos csapágy minden olyan gördülőcsapágy, amelynek határméretei, belső hézaga, anyaga, koszorúja, tömítése vagy kenése kívül esik a radiális csapágyak esetében az ISO 15-ben vagy a nyomócsapágyak esetében az ISO 104-ben közzétett tartományokon, vagy amelynek jellemzőinek kombinációja nem szerepel katalógustételként.
Ez a meghatározás dönti el, hogy ki viseli a mérnöki kockázatot. Egy katalógus, amely felelősséget vállal a közzétett szabvány szerint; egy egyéni csapágy adja át a rajznak és a rajz mögötti beszélgetésnek. Mindennek, amit a vevő az alkalmazásról tud, írásban kell eljutnia a gyárhoz, mert egy még nem létező cikkszámból semmire nem lehet következtetni.
Három kiindulási pont fedi le a legtöbb programot:
In autóipari sebességváltó és kerékvégi alkalmazások a ház általában rögzíti a burkot, így a második útvonal dominál, és a mérnöki kérdés inkább a hézag és az előfeszítés lesz, mint a geometria.
 6200-as sorozatú mélyhornyú golyóscsapágyak Egysoros GCr15 csapágyak nyitott, ZZ és 2RS változatban, P0/P6/P5 precíziós és C0/C3/C4 hézaggal autóipari és ipari feladatokhoz. Termék megtekintése →
A gyártásra kész egyedi csapágykérdés hat információblokkot tartalmaz: funkció és munkaciklus, boríték és interfészek, terhelés és sebesség, anyag- és hőkezelés, belső konfiguráció, valamint kereskedelmi és ellenőrzési feltételek.
A sorrend számít. Az 1-3 elem dönti el, hogy az alkatrész működhet-e; négy és öt dönti el, hogy megismételhető-e; hat dönti el, hogy kiszámítható áron megvásárolható-e.
| Paraméter | Adja meg így | Hivatkozás |
| Furat, külső átmérő, szélesség | Névleges méret plusz egy pontossági osztály, nem egyetlen szám | ISO 15 |
| Tengely és ház illeszkedése | ISO 286 kód, például 25 k5 tengely 52 H7 házban | ISO 286-1 |
| Radiális belső hézag | Egy mikron tartomány 20 Celsius fokon, nem normális vagy laza | ISO 5753 |
| Futási pontosság | Normál, P6, P5, P4 vagy P2 | ISO 492 |
| Versenypálya befejezése | Egy Ra érték mikronban a mérési módszerrel | ISO 4287 |
| Sarkok és vállak | Maximális saroksugár és minimális vállátmérő | Rajzolás |
Egy egyedi csapágyrajz akkor idézhető, ha tartalmaz egy alaprajzot, egy pontossági osztályt és élhatárokat; három névleges méret és egy jó minőséget kérő megjegyzés nem az.
A geometriai tűrésnek meg kell neveznie az általa követett rendszert, mivel az ISO 1101 és az ASME Y14.5 számos kiírásban különbözik. A nullapont-referenciakeret ugyanilyen fontos: a külső gyűrűfelületre nullázott csapágyat másképp vizsgálják, mint a belső gyűrű hátlapjára nullázott azonos alkatrészt.
Minden oszlop haszontalan önmagában. A rajz megmondja a gyárnak, hogy mit kell készíteni; a jegyzet megmondja, mit kell az alkatrésznek túlélnie.
A birodalmi borítékok ugyanezt a szabályt követik, de a kiindulópont általában egy hüvelykes kúpgörgős csapágy, nem pedig egy metrikus sorozat.
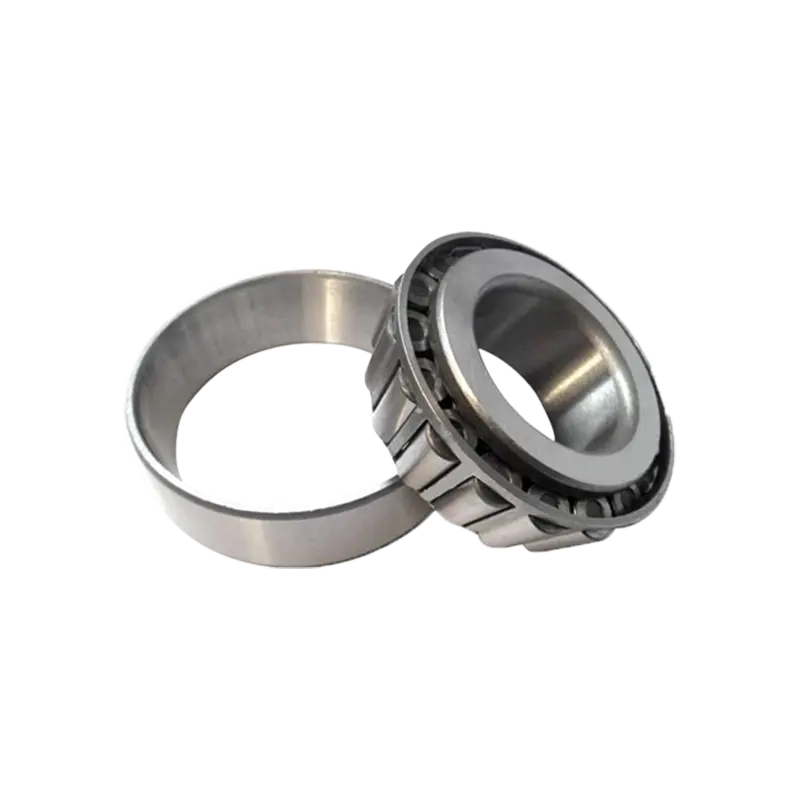 hüvelykes kúpgörgős csapágy sorozat Hüvelykes sorozatú kúpgörgős csapágyak kombinált radiális és axiális terhelésekhez, táblázatos kúp/csésze párokkal, előfeszítés-beállítási vezetővel és kerékagy, sebességváltó és reduktor alkalmazásokkal. Termék megtekintése →
A radiális tér gyakran a kötelező korlát, különösen a sebességváltókban és a kompakt hajtóművekben. A tűgörgős elrendezések a lehető legnagyobb gördülőelem-számot helyezik a legkisebb profilmagasságba, egy vékonyabb külső gyűrű és egy olyan ház árán, amelynek elég merevnek kell lennie ahhoz, hogy megtartsa.
 NATR sorozatú tűgörgős csapágyak Tömör gyűrűs tűgörgős csapágyak radiális terhelésekhez kompakt szakaszokban, tömített PP opciókkal, NATR/NATV méretekkel 5 mm-es furattól és 72 kN teherbírásig. Termék megtekintése →
A jó minőségű csapágyacél kifejezés nem specifikáció. A használható kiemelés megnevezi a minőséget, a szabványt, amely alapján vásárolják, a keménységi tartományt és a stabilizációs hőmérsékletet.
Az ISO 683-17 szabványban felsorolt és Észak-Amerikában AISI 52100 néven ismert, átkeményített 100Cr6 továbbra is az általános ipari felhasználás alapértelmezett értéke. A rozsdamentes minőségek nedvesség vagy mosás esetén jelennek meg, a hibrid kerámia pedig, ha a sebesség és az elektromos erózió uralja a meghibásodási módot.
In étel- és italmosási feltételek az anyagfelirat csak a válasz fele: a zsírnak ugyanazt a tisztítási kémiát kell túlélnie, mint az acélnak, a tömítést pedig meg kell adni a mosási nyomásnak és a használt tisztítószereknek.
A kereskedelmi hiányosságok, amelyek az egyedi csapágyrendelést akadályozzák, a mennyiség, az ellenőrzés hatóköre és az elfogadási kritériumok. Az ár ritkán a blokkoló; meghatározatlan ellenőrzési kör az.
A vevő 25 mm-es furatot, 52 mm-es külső átmérőt és 15 mm szélességet, 6205-ös mélyhornyú golyóscsapágy borítékát küldi, magas hőmérséklet, halk futás, hosszú élettartam és mennyiség nélkül. Három árajánlat érkezik, és egyiket sem lehet összehasonlítani: egy normál pontosságot feltételezett szabványos hézaggal, egy P5-öt csökkentett hézaggal, és egy rozsdamentes változatot.
A második körben végre összehasonlítható árajánlatok születnek, de csak azért, mert a vevő felírta a hézagot mikronban, a pontossági osztályt, a zsírt és az éves mennyiséget. Ezt a munkát az első e-mail elküldése előtt is el lehetett volna végezni.
A javítás egyetlen oldalon található minden rajzhoz csatolva: méretek pontossági osztályokkal, terhelési táblázat, sebesség és hőmérséklet, anyag- és kenési jelölés, éves mennyiség, valamint a vevő által elfogadott ellenőrzési kör.
Határméretek pontossági osztállyal, radiális és axiális terhelés statikus és dinamikus értékekkel, fordulatszám, üzemi hőmérséklet, hézag, kenés, anyag és éves mennyiség. Terhelés és sebesség nélkül a szállító csak a geometriát tudja árazni, és előfordulhat, hogy a geometria nem éli túl az alkalmazást.
A használt minta kopott méreteket ad meg, nem anyagminőséget, keménységet vagy előfeszítést. A visszafejtéshez méretjelentésre, keménységellenőrzésre és anyagazonosításra van szükség, valamint meg kell adni az új alkatrész élettartamát; a rajzot aztán azokból a mérésekből újjáépítik.
Nevezze meg egyértelműen az ISO 492 osztályt. A normál megfelel az általános gépeknek, a P6 általános az elektromos motoroknál, a P5 a szerszámgépek orsóinál és a P4 a nagy sebességű orsóknál. Minden lépés megnöveli a köszörülési műveleteket és az ellenőrzési időt, ezért a lehető legszorosabb osztály helyett adja meg az alkalmazásnak szükséges osztályt.
Nevezze meg a zsírt sűrítővel és alapolajjal, adja meg az alapolaj viszkozitását 40 és 100 Celsius fokon, állítsa be a feltöltést a szabad hely százalékában, és adja meg, hogy lehetséges-e az utánkenés a szervizben. Ha a csapágy élettartamra tömített, akkor szóljon, mert ez rögzíti mind a zsírmennyiséget, mind a tömítés kialakítását.
Egy egyedi, nem szabványos csapágy csak annyira pontos, mint amennyire a mögötte lévő kérdőív. A rajz rögzíti a geometriát, de a terhelési táblázat, a hézag mikronokban, a zsírfelirat és a vizsgálati kör minden mást rögzít, és ezek azok, amelyek eldöntik, hogy az első gyártási tétel megfelelő-e vagy csak közel van. Írja le őket, mielőtt az RFQ távozna, és a szállítónak nincs helye a találgatásra.
Vegye fel velünk a kapcsolatot
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu ipari terület, Dantu, Zhenjiang City, Jiangsu tartomány, Kína
Iparágak


