Ipari trendek
2026-10-14
Egy 6205-ös mélyhornyú golyóscsapágy 2000 üzemóra után hibásodik meg egy csomagolósoron, míg a szomszédos gépen ugyanez a cikkszám 18000 órát üzemel. A különbség ritkán a dobozra nyomtatott acélminőség; ez a CNC megmunkálási folyamat, amely az acélt néhány mikrométer pontosságú futópályává alakítja. Ez a folyamat dönti el, hogy egy csapágy ténylegesen meddig tart.
A CNC megmunkálás a modern golyóscsapágygyártás gerince. Minden koncentrikus futópálya, minden ellenőrzött belső hézag és minden csendes fordulat olyan szerszámgépeken múlik, amelyek megismételhető pontossággal távolítják el az anyagot. Ez a cikk elmagyarázza a gyártási útvonalat a rúdkészlettől a kész csapágyig, a belőlük származó precíziós minőségeket és azokat az ellenőrzéseket, amelyeket érdemes elvégezni, mielőtt megbízik a szállítóban.
Minden precíziós csapágygyűrű egy ellenőrzött CNC sorozat eredménye, nem pedig egyetlen vágási menet eredménye. Az út ugyanaz, ha az anyag GCr15 (52100) krómacél, 440C rozsdamentes vagy más csapágyminőség: formáz, edz, csiszol és csiszol.
Lágy állapotban a CNC esztergagépek a belső és a külső gyűrűket majdnem háló alakúra forgatják, létrehozva a furatot, a külső átmérőt, a felületeket, a letöréseket és egy sekély hornyot, amely később a futópálya lesz. A modern esztergaközpontok mérete ebben a szakaszban körülbelül ±15 és ±25 mikrométer között van. Ez lazán hangzik a végső tűréshatár mellett, de ez számít: a megmaradt állománynak elég egyenletesnek kell lennie ahhoz, hogy a csiszolósor eltávolítsa anélkül, hogy a gyűrűt kiütné formából. Az esztergálás a négyszögletességet is eldönti. Ha a gyűrű felületei a művelet után nem szögletesek a furathoz képest, a köszörülés nem tudja később teljesen helyreállítani a hibát.
Esztergálás után a gyűrűket 58-63 HRC-re edzik, hogy az acél kopásállóságát biztosítsák. A hőkezelés a geometriát is torzítja: a gyűrűk több mikrométert is oválisak lehetnek, a furat vagy külső átmérő pedig nőhet vagy zsugorodhat. A keményedés ezért soha nem az utolsó lépés. Ez az a lépés, amely szükségessé teszi a precíziós csiszolást, mert az edzett gyűrűt csak csiszoló megmunkálással lehet korrigálni.
Edzett állapotban a gyűrű egy csiszolási szekvencián halad keresztül, amelyben minden felület külön-külön készül:
A csiszolás után szuperfiniselés következik. Egy finom oszcilláló kő eltávolítja a csiszolókorong által hagyott elszakadt és elkenődött fémet, így egy futópálya marad, amelynek Ra felületi érdessége standard csapágyak esetén 0,05 és 0,2 μm, nagy pontosságú osztályok esetén pedig 0,03 μm alatti. Ez a felületi réteg az a hely, ahol a csapágyak sikeresek vagy korán meghibásodnak: a durva futópálya súrlódást, hőt és zajt generál jóval a látható kopás megjelenése előtt.
A csapágy csak annyira pontos, amennyire legkevésbé pontos alkatrésze. A gördülő elemek és a ketrec, amely azokat elhelyezi, saját megmunkálási követelményeit viseli, és itt jelenik meg először a költségcsökkentés.
Az acélgolyók huzalként kezdődnek, amelyet hideg fejjel durva gömbökké formálnak, majd több menetben flash-kivágással, hőkezeléssel és köszörüléssel. A végső lelapolási művelethez rögzített lemezeket használnak csiszoló iszappal, hogy a golyókat olyan pontosságra hozzák, amely a legtöbb első vásárlót meglep: egyetlen kiváló minőségű csapágyon belül a golyók átmérője körülbelül 0,5 μm vagy annál kisebb lesz. A kereken kívüli golyók egyenetlenül osztják el a terhelést, ezért az a gyártó, aki kihagyja a lapozást, nem tud csendes vagy tartós csapágyakat szállítani. Ha az alkalmazás a következetes futási viselkedéstől függ, tekintse át a acélgolyós minőségek, amelyeket egy külön csapágyszállító kínál ahelyett, hogy azt feltételeznénk, hogy minden labda egyforma.
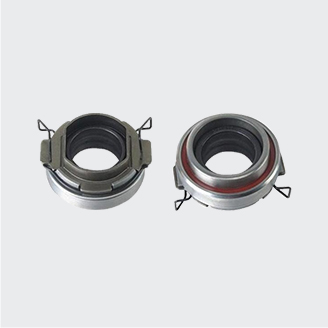
 Egyedi acél golyóscsapágygyártók, gyár A Shanghai Yinin Bearing & Transmission Company kínai acél golyóscsapágygyártó és egyedi acél golyóscsapágygyár, Steel ba... Termék megtekintése →
A labda minőségét az ISO 3290 határozza meg, ahol az alacsonyabb fokozatszám szűkebb átmérőtűrést és jobb gömbölyűséget jelent. A G20 a szabványos mélyhornyú csapágy tipikus minimuma; A G10 és a finomabb jellemzők a nagyobb pontosságú és nagyobb sebességű gépeknél. A lejtő befolyásolja a golyó és a futópálya közötti érintkezési mintázatot, és ezáltal az összeszerelt csapágy rezgésszintjét és élettartamát.
A ketreceket három fő módon állítják elő:
A ketrec szabályozza, hogy a golyók milyen egyenletesen helyezkednek el egymástól. Az inkonzisztens zsebekkel rendelkező ketrec lehetővé teszi a nagy sebességű golyós megcsúszást és a hidegindítások közbeni zörgését, és ez az egyik első alkatrész, amely meghibásodik lökésterhelés hatására.
A precíziós fokozat nem marketingcímke; ez az ISO 492 által meghatározott mérhető határértékek halmaza, amelyeket P0, P6, P5 vagy P4 jelöl. Az Észak-Amerikában használt ABEC skála ugyanazt a dimenziós logikát követi, az ABEC 1 a P0-nak felel meg, az ABEC 5 pedig a P5 közelében van. A CNC köszörülési paraméterek, a korongozás gyakorisága, a hűtőfolyadék szabályozása és a mérési visszacsatolás a zsinór minőségének megfelelően vannak beállítva.
| Jellemző | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Furatátmérő eltérése (μm) | 0-tól -10-ig | 0-tól -8-ig | 0-tól -6-ig |
| Összeszerelt csapágy radiális kifutása (μm) | max 12 | max 8 | max 4 |
| Tipikus versenypálya kerekség köszörülés után (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Tipikus versenypálya felületi érdesség Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
A P0-ról a P5-re való átállás nem jelent hosszabb őrlést. Ez azt jelenti, hogy jobb nyersanyagot kell kiválasztani, kisebb köszörülési lépésekben kell megmunkálni, gyakrabban kell csiszolni a tárcsát, finomabb szuperfining köveket kell használni, és szabályozott hőmérsékletű mérést kell végezni, mert a csapágytűrések 20 °C-on vannak meghatározva. Mindez megnöveli a ciklusidőt és a költségeket, ezért a tapasztalt vásárlók nem írják elő a P5-öt a P0-n tökéletesen működő szállítószalaghoz. A gyakorlati szabály az, hogy a legalacsonyabb minőséget kell kiválasztani, amely megfelel az alkalmazás sebesség-, kifutás- és zajkövetelményeinek, majd meg kell győződni arról, hogy a szállító képes-e folyamatosan megtartani ezt a minőséget a gyártási tételekben. A pontos határértékek a csapágy méretétől és a szabvány kiadásától függően változnak, ezért mindig ellenőrizze a tételhez mellékelt vizsgálati jelentést.
A P6 és P5 precíziós osztályok CNC-megmunkálású 6000-es sorozatú csapágyakban különböznek a furat és a külső átmérő eltérésében, a futási pontosságban és magának a csiszolási folyamatnak a költségében. Ezzel párhuzamosan a A tengely és a ház illesztése az ABEC 5 csapágyakhoz ajánlott kritikusabbá válnak a tűréshatárok szigorodásával; Ha a P5 gyűrűt túlzott interferenciával a házba nyomják, az a gyártási pontosságon túl deformálhatja a futópályát.
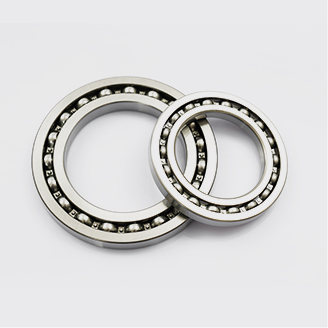
Ha egy konkrét családra van szüksége, hogy összehasonlítsa ezeket a számokat, a 6200-as sorozatú mélyhornyú golyóscsapágyak pontosan ezekben a tűrésosztályokban készülnek, és az ipari beszerzések legszélesebb körben ellenőrzött sorozatai közé tartoznak.
 Egyedi 6200-as sorozatú mélyhornyú golyóscsapágy-gyártók, gyár A Shanghai Yinin Bearing & Transmission Company a kínai 6200-as sorozatú mélyhornyú golyóscsapágy-gyártók és egyedi 6200-as sorozatú Deep G... Termék megtekintése →
Még akkor is, ha a tanúsítvány a megfelelő tűrésosztályt mutatja, egy csapágy korán meghibásodhat, ha a megmunkálósor rejtett sérüléseket hagyott maga után. Ez az öt hiba okozza a legtöbb idő előtti csapágyhibát a piacon:
A pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Fényképről nem láthatja a CNC folyamat minőségét, de felteheti a megfelelő kérdéseket és kérheti a megfelelő dokumentumokat. Használja az alábbi listát kiindulási pontként a szállító értékeléséhez.
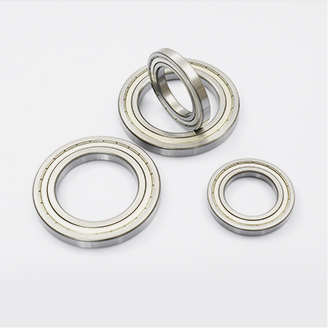
Amikor ezeket az ellenőrzéseket vásárlási döntéssé alakítja, kezdje a géphez illő csapágycsaláddal. A mélyhornyú golyóscsapágy tartomány ez a legtöbb forgó berendezés alapértelmezett kiindulópontja, mert egyensúlyban tartja a terhelhetőséget, a sebességet és a költségeket a méretek és precíziós osztályok széles skáláján. Bármi legyen is az alkatrészszám, ne feledje, hogy a csapágy mögötti CNC megmunkálási folyamat az összeszerelés után láthatatlan, de ez alakítja a későbbiekben mért minden teljesítményjellemzőt. Ha megérti az esztergálási, köszörülési, szuperfiniselési és mérési láncot, akkor abbahagyja a cikkszámok vásárlását, és elkezdi vásárolni a bizonyított megmunkálási képességeket.
 Nagykereskedelmi mélyhornyú golyóscsapágy beszállítók, gyár A kínai mélyhornyú golyóscsapágy-szállító és a mélyhornyú golyóscsapágygyár, a Shanghai Yinin csapágy- és sebességváltó-ellátás nagykereskedelmi ... Termék megtekintése →
Vegye fel velünk a kapcsolatot
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu ipari terület, Dantu, Zhenjiang City, Jiangsu tartomány, Kína
Iparágak