Ipari trendek
2026-10-21
Egy chilei rézbánya 1,6 km-es szárazföldi szállítószalagja hathetente elvesztette a faroktárcsa csapágyát. Az eredeti mélyhornyú golyóscsapágy 180 ford/perc fordulatszámmal járt mért 320 kN radiális terhelés mellett, és a tengely 1,4 fokkal kilógott a hajtás végén. A csere egy 22320-as gömbgörgős csapágy, és a pozíció immár két egymást követő éve ugyanazzal a kenési ütemezéssel működik. Ezt a döntési sorrendet dokumentálja ez az útmutató, követve azt a kiválasztási gyakorlatot, amelyet a Shanghai Yinin Bearing & Transmission Company alkalmaz gömbgörgős csapágyválasztékára, a kompakt 21300-as sorozattól a nehéz 24100-as sorozatig.
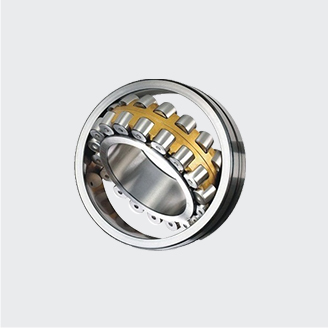
A radiális terhelés határozza meg a csapágy méretét; a sokk szintje határozza meg a sorozatot. A gömbgörgős csapágy egy kétsoros gördülőcsapágy, hordó alakú görgőkkel, amelyek gömbölyű külső futópályán futnak, és lehetővé teszik, hogy a tengely akár körülbelül 2 fokos szögeltolással működjön, miközben mindkét irányban nagy kombinált radiális és axiális terhelést hordoz.
A katalógus megnyitása előtt számítsa ki az egyenértékű P dinamikus csapágyterhelést. A kombinált Fr radiális és Fa axiális terheléshez használja a szabványos P = X x Fr Y x Fa egyenletet, ahol X és Y az egyes csapágysorozatokhoz közzétett tényezők. Ezután szorozza meg az állandósult terhelést egy szerviztényezővel, mielőtt összehasonlítaná a dinamikus terhelési besorolással C: használjon 1,5-2,0 értéket szalagos szállítószalagokhoz, ventilátorokhoz és sebességváltókhoz, és 2,0-3,0-at a törőgépekhez, szitákhoz és présekhez. A vibrációs ernyők különösen 4-5 g-os csúcsgyorsulásnak teszik ki a csapágyakat, amit a statikus terhelés számítása soha nem tár fel.
Ha P ismert, az alapvető névleges élettartam L10 = (C/P)^(10/3) millió fordulatból következik. A 10/3-as kitevő a Weibull-lejtés a vonalérintkező görgős elemeknél, alacsonyabb, mint a golyóscsapágyakhoz használt 3-as kitevő, így a görgőscsapágyak érzékenyebbek a kis terhelésváltozásokra. Az alábbi táblázat bemutatja, miért fontos a sorozatválasztás: ezek tájékoztató jellegűek a dinamikus terhelési értékek négy gömbgörgős csapágysorozathoz ugyanazon a 100 mm-es tengelyen.
C dinamikus radiális terhelési besorolás 100 mm-es furatsorozathoz, tipikus E-osztályú változatok.
Szabványos szállítószalag-üzemhez és mérsékelt lökés esetén bevett gyakorlat építőipari és bányászati berendezések A 22200-as sorozattal kell kezdeni, amely a legjobb arányt adja a terhelhetőség és a borítékméret között.
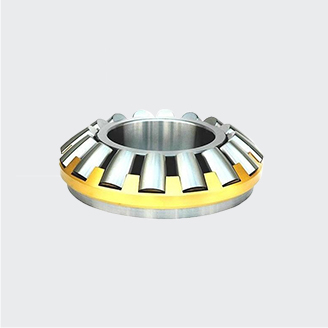
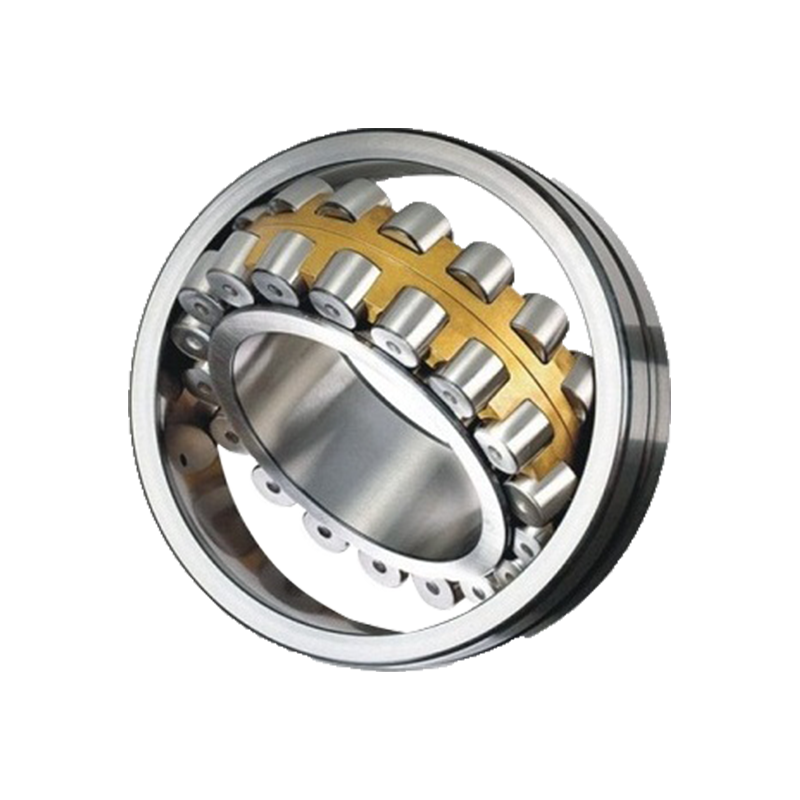 22200 sorozatú gömbgörgős csapágy nehézipari használatra Ez a sorozat kiegyensúlyozott teherbírás-méret arányt kínál, így praktikus első választás a szállítószalagokhoz és a bányászati berendezésekhez. Önbeálló kialakítása mindkét irányban kezeli az eltolódást és a mérsékelt axiális terhelést. Termék megtekintése →
A gömbgörgős csapágy határsebességét a kosár geometriája és a görgő tömege határozza meg, nem csak a furat átmérője. A 22220 körülbelül 2400 fordulat/percig zsíroz, a 23120 nagyjából 2800 fordulat/percig, a 22320 pedig megáll 1800 fordulat/perc közelében, mert nagyobb görgői nagyobb centrifugális erőt generálnak.
Ha az üzemi sebesség meghaladja a határsebesség körülbelül 70%-át, váltson a szabványos préselt acél kosárról egy megmunkált sárgaréz ketrecre. A sárgaréz hűvösebben fut, jobban túléli a szélsőséges kenést, és elviseli az acélgyárakban és cementgyárakban előforduló magasabb hőmérsékletet.
A második határt a hőmérséklet határozza meg. A szabványos csapágyak -30 °C és 120 °C között működnek; hőstabilizált gyűrűkkel ugyanazok a csapágyak 200 °C-ig futnak, de a kiválasztott belső hézagot fel kell nyitni, hogy elnyelje a tengely, a gyűrű és a ház közötti tágulási különbséget. A ventilátorok, szivattyúk és generátorok nagy forgótengelyeihez, ahol a sebesség fontosabb, mint a végső terhelés, a 23000-es sorozat a megfelelő kiindulási pont.
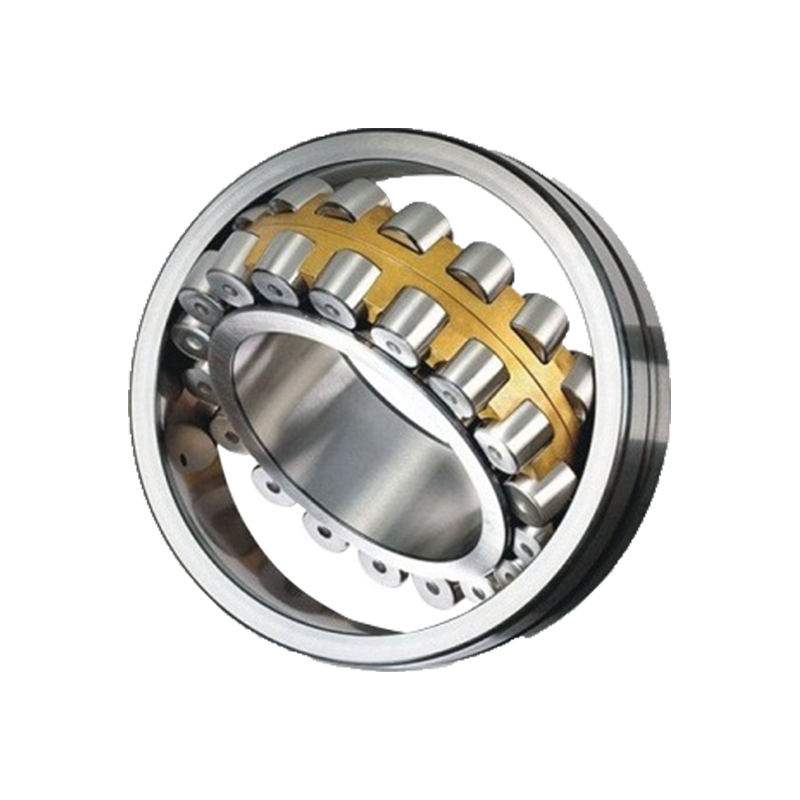 23000 sorozatú gömbgörgős csapágy nagy sebességű forgó tengelyekhez A ventilátorok, szivattyúk és generátorok nagy tengelyéhez tervezett csapágy a sebességet részesíti előnyben a végső terhelésnél. Önbeálló, hogy kompenzálja a tengely elhajlását, és nehéz körülmények között is támogatja a nagy radiális terheléseket. Termék megtekintése →
Több gömbgörgős csapágy hibásodik meg rossz hézagból és rossz kenésből, mint nyers túlterhelésből. Az illeszkedés megerősítése előtt válassza ki a radiális belső hézagot. A szoros tengelyillesztés a szerelt hézag zavartűrésének 60-80%-át felemészti, és a kezelő nem láthatja a veszteséget, amíg a ház fel nem melegszik.
A zsíros kenéshez olyan zsírt válasszunk, amelynek alapolaj viszkozitása megfelel a fordulatszámnak és a hőmérsékletnek: jellemzően ISO VG 220 80-150 mm-es furatú csapágyakhoz 60-90 °C-on, illetve ISO VG 320-460 olajkeringtető rendszerekhez hengerművekben és nehézprésekben. Az utánkenési intervallumok körülbelül 500 órányi folyamatos, nagy igénybevételtől egészen 4000 óráig terjednek enyhén terhelt tiszta pozíciók esetén.
Ugyanaz a furatméret majdnem kétszeres terhelést tud elbírni, amikor a 22200-as sorozatról a 22300-as sorozatra lép, ezért soha ne fagyassza le a sorozatot, amíg a tengely átmérője és a ház elrendezése nincs rögzítve. Az alábbi összehasonlítás a legtöbb nehézipari pozícióhoz használt kiválasztási táblázat.
| sorozat | Görgős kialakítás | Cr, 100 mm furat | Sebességkorlátozás | Tipikus nagy teherbírású pozíció |
| 22200 | Standard kétsoros | körülbelül 285 kN | 2400 fordulat/perc | Szállítószalagok, ventilátorok, sebességváltók |
| 22300 | Túlméretes görgők azonos külső átmérőjű | körülbelül 540 kN | 1800 fordulat/perc | Zúzógépek, sziták, prések |
| 23000 | Vékony görgők, nagyobb sebesség | körülbelül 345-485 kN | 2800 fordulat/perc | Szivattyúk, turbinák, nagy motorok |
| 23200 | Kiszélesített 23000 profil | körülbelül 520 kN | 2000 ford/perc | Nehéz vibrációs gépek |
| 24000/24100 | Extra széles, hatalmas görgők | 600 kN felett | 1200-1500 fordulat/perc | Hengerművek, kemencék, kötéltárcsák |
Ha a döntő tényező az ütés- és rezgésállóság, akkor a 22300-as sorozat a szokásos válasz. Túlméretezett görgői nagyobb felületre osztják el az érintkezési feszültséget, amit egy törőfej vagy egy vibrációs szitalap megkövetel. A legnagyobb kemencékhez és malmokhoz a 24000 és 24100 sorozat az egyetlen praktikus megoldás.
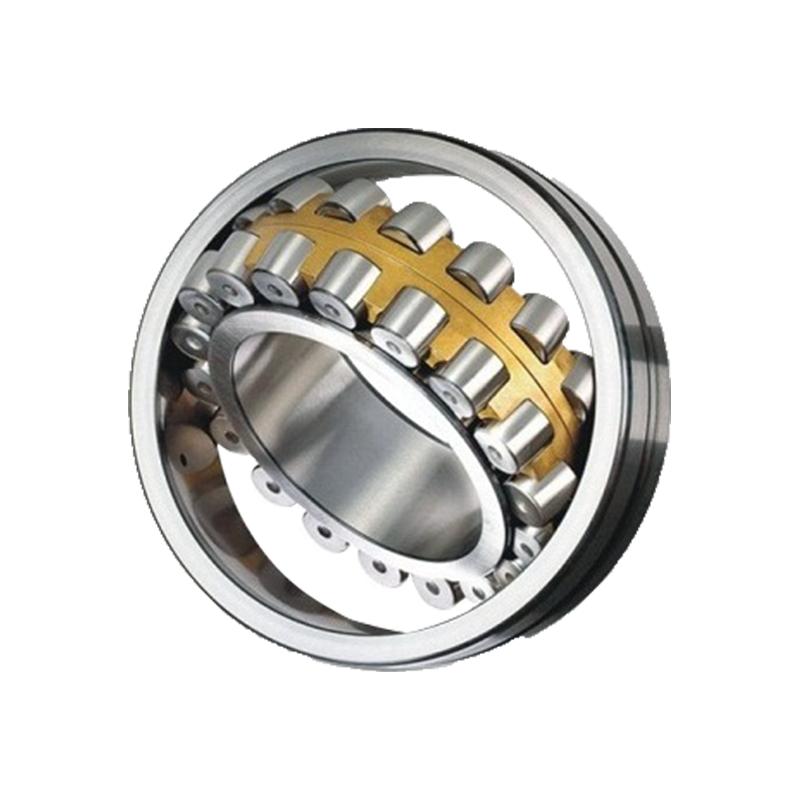 22300 sorozatú gömbgörgős csapágy lökés- és vibrációs hatásokhoz Az érintkezési feszültséget szétosztó túlméretezett görgőkkel ez a sorozat a törőfejekhez és a vibrációs szitákhoz illeszkedik. Ellenáll az ütési terhelésnek és az elmozdulásnak, miközben csökkenti a súrlódást és a hőképződést zord környezetben. Termék megtekintése →
A csapágy csak annyira megbízható, mint a tengely üléke, a házülés és az azt körülvevő kenés. Felszerelés előtt mérje meg mindkét ülés kerekségét és kúposságát: a tengelycsapon az IT5/2 feletti eltérés eltorzítja a belső gyűrűt, és a futás első órájában forró pontként jelenik meg.
Használjon présillesztést a forgógyűrűn: forgó belső gyűrűhöz válassza ki a p6 vagy r6 tengelytűrést; forgó külső gyűrű esetén a ház illesztése K7 vagy M7 legyen. Szerelje fel indukciós fűtőberendezéssel, és soha ne ütögesse a gyűrűfelületet. Jegyezze fel a belső hézagot a szerelés előtt és után, és ellenőrizze, hogy a csökkentés megfelel-e a préselési ráhagyás várható 60-80%-ának. Az első óra elteltével a ház hőmérsékletének 60-90 °C tartományba kell állnia; a 100 °C feletti emelkedés azt jelenti, hogy a hézagosztály vagy a kenőanyag rossz.
Egyenes válaszok a leggyakrabban felmerülő kérdésekre, amikor a gömbgörgős csapágyakat nehézipari berendezésekhez írják elő.
Mindkét sorozat ugyanazt a tengelyátmérő-tartományt fedi le, de a 22300-as csapágy lényegesen nagyobb görgőket használ. 100 mm-es furatnál a 22320 dinamikus teherbírása közel 540 kN, míg a 22220 körülbelül 285 kN. Válassza a 22300-at a törőgépekhez, szitákhoz és présekhez; válasszon 22200-at szállítószalagokhoz és ventilátorokhoz.
A gömbgörgős csapágyak mindkét tengelyirányú kombinált terhelést támogatják. Mérsékelt radiális terhelés mellett a használható axiális terhelés nagyjából egyharmada a dinamikus radiális névleges értéknek. Ezen felül ellenőrizze az X és Y tényezőket a katalógusból, mert az axiális és radiális terhelés aránya közvetlenül befolyásolja az egyenértékű P terhelést.
A standard sorozatok akár 2 fokos statikus szögeltolódást is elviselnek a tengely és a ház középvonalai között, és egyes könnyű sorozatú kivitelek elérik a 3 fokot is. Ez a ráhagyás a tengely elhajlására és a szerelési hibára vonatkozik, nem pedig a meggörbült tengelyre vagy az ülepedő alapra. Ellenőrizze a kapcsolati mintát az első futtatás után, ha az alkalmazás közel van a határértékhez.
A 180 ford/perc sebességű szállítógörgőn lévő zsírkenésű gömbgörgős csapágyakat jellemzően 1000-2000 üzemóránként újra kell kenni, és minden utánzsírozásnak a zsírmennyiség 10-15%-át kell kiöblítenie. A kemencék forró, lassú görgőit 500 óránként újra kell kenni, míg a tiszta ventilátor üzemideje elérheti a 4000 órát is. Az olajkenésű rendszereket rendszeres olajelemzéssel lehet a legjobban kezelni.
Vegye fel velünk a kapcsolatot
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu ipari terület, Dantu, Zhenjiang City, Jiangsu tartomány, Kína
Iparágak